Notizia

Quali processi di lavorazione garantiscono la precisione e la consistenza della scanalatura delle pulegge?

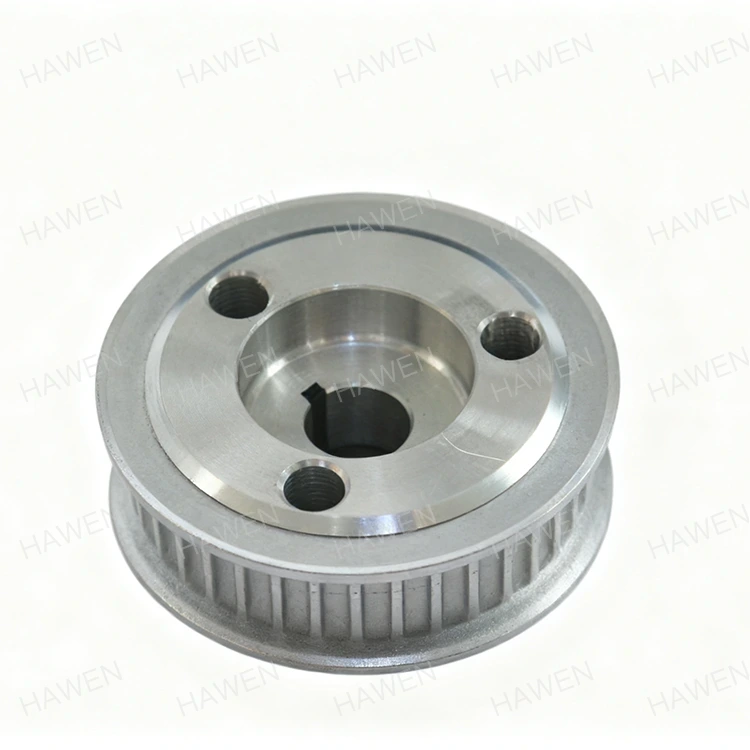
Un tecnico della manutenzione installa un nuovo set diPulegge per cinghiesu un sistema di trasmissione, certi che il profilo e il diametro della scanalatura specificati ripristineranno la trasmissione a cinghia alle sue prestazioni originali. Nel giro di poche settimane, la cinghia inizia a stridere, i bordi si sfilacciano e la cinghia si inserisce in modo non uniforme nella scanalatura. Il problema non è la cinghia. Il problema è il solco. L'angolo della scanalatura è errato di due gradi, il diametro della scanalatura varia lungo la circonferenza e la finitura superficiale è troppo ruvida. Questo scenario è una conseguenza diretta dei processi di lavorazione che non erano in grado di mantenere le tolleranze richieste. Per gli acquirenti di pulegge per cinghie, comprendere quali processi di lavorazione garantiscono la precisione e l'uniformità della scanalatura è essenziale per evitare questi guasti.


Questa guida è stata scritta per gli ingegneri degli acquisti e i responsabili della manutenzione che hanno bisogno di procurarsi pulegge per cinghie che funzionino in modo affidabile. Spiegheremo i parametri critici della scanalatura, i processi di lavorazione che li raggiungono, i metodi di ispezione che li verificano e i criteri per valutare un fornitore. Forniremo inoltre parametri dettagliati del prodotto dal nostro stabilimento di Zhejiang Hawen Electromechanical Co., Ltd. Che tu stia acquistando pulegge per trasportatori, azionamenti HVAC, macchine agricole o ventilatori industriali, questa guida ti aiuterà a specificare la giusta qualità di lavorazione e a selezionare un fornitore in grado di consegnarla.

Solid Pulley


Sommario


1. Quali parametri della scanalatura determinano le prestazioni della puleggia?

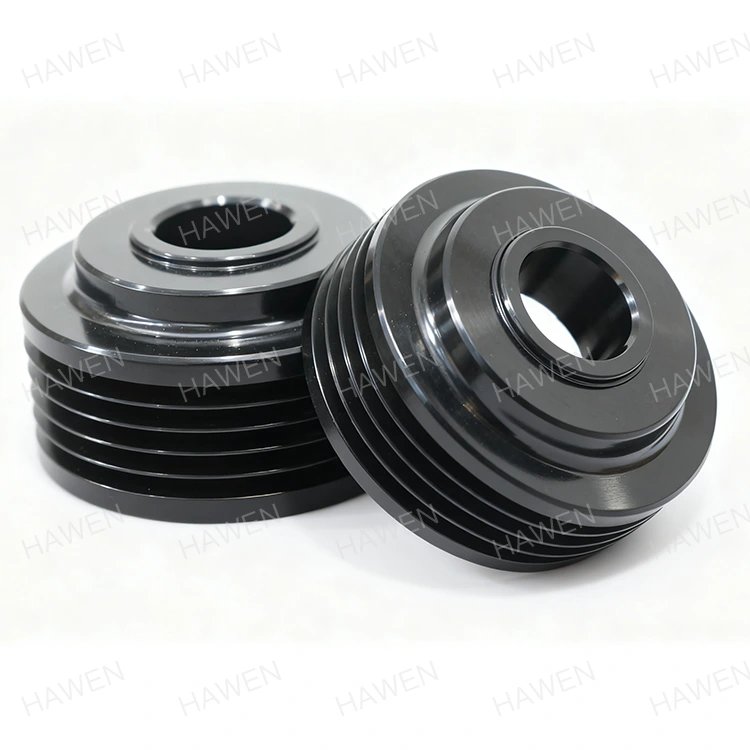
Le prestazioni di una puleggia dipendono dalla precisione della sua scanalatura. La scanalatura è il canale che guida e stringe la cinghia. Se la scanalatura non è precisa, la cinghia non si posizionerà correttamente e la trasmissione perderà efficienza, genererà rumore e si usurerà prematuramente. Quattro parametri della scanalatura sono fondamentali: l'angolo della scanalatura, il diametro della scanalatura, il profilo della scanalatura e la finitura superficiale. L'angolo della scanalatura determina il modo in cui la cinghia si incunea nella scanalatura. Per una puleggia a cinghia trapezoidale, l'angolo standard è di 34, 36 o 38 gradi, a seconda del diametro della puleggia. Un errore di un solo grado può ridurre la capacità di trasmissione della potenza della cinghia e causare un'usura irregolare. Il diametro della scanalatura determina la linea primitiva della cinghia, che influenza il rapporto di velocità. Il profilo della scanalatura comprende la profondità della scanalatura e il raggio della radice. La finitura superficiale influisce sull'attrito e sull'usura della cinghia. La tabella seguente riassume questi parametri e le loro tolleranze tipiche.

Parametro Tolleranza tipica Impatto sulle prestazioni
Angolo della scanalatura +/- 0,5 gradi Influisce sull'incuneamento della cinghia e sulla trasmissione di potenza
Diametro della scanalatura +/- 0,05 mm Influisce sul rapporto di velocità e sul tracciamento del nastro
Profilo della scanalatura (profondità, raggio della radice) +/- 0,1 mm Influisce sul posizionamento e sull'usura della cinghia
Finitura superficiale (Ra) 0,8 - 1,6 µm Influisce sull'attrito e sulla durata della cinghia
Eccentricità della scanalatura +/- 0,05 mm Influisce sulle vibrazioni e sul tracciamento del nastro

AZhejiang Hawen elettromeccanico Co., Ltd., la nostra fabbrica produce pulegge per cinghie con queste tolleranze e anche più strette. Comprendiamo che la precisione della scanalatura è il fondamento delle prestazioni della trasmissione a cinghia e abbiamo investito nelle apparecchiature di lavorazione e ispezione necessarie per ottenerla. Il nostro team di ingegneri può consigliare le tolleranze appropriate per la vostra applicazione specifica.


2. Quali processi di lavorazione formano il profilo della scanalatura?

Il profilo della scanalatura di una puleggia è formato attraverso una sequenza di processi di lavorazione. Il primo processo è la tornitura, che stabilisce la geometria di base della puleggia, compreso il diametro esterno, il foro e la larghezza della faccia. La scanalatura viene quindi tagliata sulla faccia della puleggia. Per le pulegge per cinghie trapezoidali, la scanalatura viene generalmente tagliata utilizzando uno strumento di formatura o uno strumento di scanalatura CNC che corrisponde all'angolo e al profilo richiesti. La precisione della scanalatura dipende dalla rigidità della macchina, dall'affilatura dell'utensile e dalla precisione del percorso utensile. Dopo la scanalatura, la puleggia può essere rettificata per migliorare la finitura superficiale e la precisione dimensionale. La tabella seguente riassume i processi di lavorazione e il loro ruolo nella precisione della scanalatura.

Processoo Funzione Tolleranza tipica raggiunta Attrezzatura
Girando Forma il diametro esterno, il foro e la faccia +/- 0,05 mm Tornio CNC
Scanalatura Taglia il profilo della scanalatura +/- 0,1 mm, +/- 0,5 gradi Tornio CNC con utensile per scanalatura
Rettifica Migliora la finitura e la precisione +/- 0,02 mm, Ra 0,8 µm Smerigliatrice cilindrica
Sbavatura Rimuove gli spigoli vivi N / A Manuale o automatizzato
Bilanciamento Corregge la distribuzione della massa G16 o superiore Macchina equilibratrice dinamica

Nel nostro stabilimento utilizziamo torni CNC con utensili motorizzati per tornire e scanalare le pulegge per cinghie in un'unica configurazione. Ciò elimina l'errore che può verificarsi quando la puleggia viene reinserita tra un'operazione e l'altra. Utilizziamo anche utensili di formatura di precisione rettificati secondo l'esatto profilo della scanalatura, garantendo che l'angolo della scanalatura e il raggio della radice siano coerenti da parte a parte.


3. Perché la rettifica è importante per la precisione e la finitura della scanalatura?

La rettifica è il processo che prende una buona puleggia e la rende una puleggia di precisione. Mentre la tornitura e la scanalatura definiscono la geometria di base, la rettifica perfeziona l'angolo della scanalatura, il diametro della scanalatura e la finitura superficiale. La rettifica viene eseguita utilizzando una mola di precisione ravvivata in base al profilo della scanalatura richiesto. La puleggia è montata su un mandrino di precisione e ruotata contro la mola. Il processo di rettifica rimuove una piccola quantità di materiale, in genere da 0,1 a 0,3 mm, e raggiunge tolleranze difficili da raggiungere con la sola tornitura. La finitura superficiale dopo la rettifica è tipicamente Ra compresa tra 0,4 e 0,8 µm, il che riduce l'attrito e l'usura della cinghia. La tabella seguente mette a confronto la precisione e la finitura ottenute mediante tornitura e rettifica.

Processoo Tolleranza dell'angolo della scanalatura Tolleranza sul diametro della scanalatura Finitura superficiale (Ra)
Solo girando +/- 0,5 gradi +/- 0,05 mm 1,6 - 3,2 µm
Tornitura + Rettifica +/- 0,1 gradi +/- 0,01 mm 0,4 - 0,8 µm

Ad Hawen, la nostra fabbrica utilizza rettificatrici cilindriche CNC con calibrazione in-process per rettificare le scanalature delle nostre pulegge. Il sistema di misurazione in-process misura continuamente il diametro della scanalatura durante la rettifica e compensa automaticamente l'usura della mola. Ciò garantisce che ogni puleggia soddisfi la tolleranza specificata, indipendentemente dal numero di parti nel ciclo di produzione. Inoltre, ravviviamo la mola a intervalli regolari per mantenere il profilo della scanalatura ed evitare bruciature o danni alla superficie.


4. Come viene verificata la precisione della scanalatura durante la produzione?

La verifica della precisione della scanalatura durante la produzione è essenziale per garantire che ogni puleggia soddisfi le specifiche. Il processo di verifica comprende l'ispezione in-process e l'ispezione finale. L'ispezione durante il processo viene eseguita dall'operatore della macchina utilizzando strumenti manuali come calibri per scanalature, micrometri e comparatori. L'operatore controlla l'angolo della scanalatura, il diametro della scanalatura e l'eccentricità della scanalatura a intervalli regolari durante il ciclo di produzione. Se viene rilevata una deviazione, la macchina viene regolata prima che vengano prodotti altri pezzi. L'ispezione finale viene eseguita dal reparto di controllo qualità utilizzando attrezzature più precise, come una macchina di misura a coordinate (CMM) o un proiettore di profili. La CMM è in grado di misurare l'angolo della scanalatura, il profilo della scanalatura e l'eccentricità della scanalatura con elevata precisione. La tabella seguente riassume i metodi di ispezione e le loro applicazioni.

Metodo di ispezione Cosa misura Precisione Quando usato
Calibro della scanalatura Angolo e profilo della scanalatura +/- 0,5 gradi In corso
Micrometro Diametro della scanalatura +/- 0,01 mm In corso
Indicatore del quadrante Eccentricità della scanalatura +/- 0,01 mm In corso
Proiettore di profili Profilo della scanalatura +/- 0,005 mm Ispezione finale
Macchina di misura a coordinate (CMM) Tutti i parametri del groove +/- 0,002 mm Ispezione finale

Nella nostra fabbrica, utilizziamo una combinazione di ispezioni durante il processo e finali per verificare la precisione della scanalatura delle nostre pulegge. I nostri operatori sono addestrati all'uso di calibri e micrometri per scanalature per controllare l'angolo e il diametro della scanalatura ogni 10 pezzi. Il nostro reparto di controllo qualità utilizza una CMM per verificare il profilo della scanalatura e la concentricità su base campione. Manteniamo registri di ispezione dettagliati per ogni lotto di produzione, garantendo la completa tracciabilità ai nostri clienti.


5. Come si valuta un fornitore di pulegge per cinghia in base alla qualità della lavorazione?

La valutazione di un fornitore di pulegge per cinghia per la qualità della lavorazione richiede un focus su attrezzature, attrezzature, controllo del processo, ispezione ed esperienza. Il fornitore deve disporre dell'attrezzatura per tornire, scanalare e rettificare le pulegge secondo le tolleranze richieste. Ciò include torni CNC, smerigliatrici CNC e utensili di precisione. Il fornitore deve disporre di un sistema di controllo del processo che garantisca una qualità costante da parte a parte. Ciò include la gestione degli utensili, la gestione del refrigerante e la manutenzione della macchina. Il fornitore deve disporre di un sistema di ispezione che verifichi la precisione della scanalatura su ogni lotto di produzione. Ciò include calibri calibrati, una CMM e ispettori addestrati. E il fornitore deve avere esperienza nella produzione di pulegge per cinghie per applicazioni simili. La tabella seguente riassume tali criteri di valutazione.

Criterio di valutazione Cosa cercare Perché è importante
Attrezzature di lavorazione Torni CNC, rettificatrici CNC, utensili motorizzati Garantisce la capacità di mantenere le tolleranze
Utensileria Utensili di precisione, mole ravvivate Garantisce la precisione del profilo della scanalatura
Controllo del processo Gestione degli utensili, gestione del liquido refrigerante, manutenzione Garantisce coerenza da parte a parte
Sistema di ispezione Calibri calibrati, CMM, ispettori addestrati Verifica la precisione della scanalatura su ogni lotto
Esperienza Track record in applicazioni simili Dimostra capacità e affidabilità

A Hawen, la nostra fabbrica produce pulegge per cinghie da oltre un decennio. Abbiamo investito in attrezzature avanzate per la lavorazione e la rettifica CNC e manteniamo un sistema completo di controllo della qualità. Il nostro team di ingegneri è disponibile per fornire assistenza con le specifiche e l'ingegneria dell'applicazione. Vi invitiamo a valutarci rispetto a questi criteri e a considerarci il vostro partner per le pulegge.


6. Quali sono i parametri chiave del prodotto della nostra fabbrica?

La tabella seguente fornisce i parametri chiave del prodotto per le nostre pulegge per cinghie. Queste pulegge sono progettate per trasportatori, azionamenti HVAC, macchine agricole e ventilatori industriali. La nostra fabbrica può anche produrre pulegge personalizzate per soddisfare requisiti specifici.

Parametro Gamma di specifiche Note
Diametro esterno 50 - 1.200 mm Dimensioni personalizzate disponibili
Profilo della scanalatura Cinghia trapezoidale, cinghia dentata, cinghia piatta Profili personalizzati disponibili
Numero di scanalature 1 - 12 Configurazioni personalizzate disponibili
Tolleranza dell'angolo della scanalatura +/- 0,5 gradi (ruotato), +/- 0,1 gradi (terra) Selezionato in base all'applicazione
Tolleranza sul diametro della scanalatura +/- 0,05 mm (tornato), +/- 0,01 mm (rettificato) Selezionato in base all'applicazione
Finitura superficiale Ra 0,8 - 1,6 µm (macinato) Riduce l'usura della cinghia
Materiale Ghisa, Acciaio, Alluminio Selezionato per resistenza e peso
Bilanciamento G16 o superiore Riduce le vibrazioni
MOQ 10 pezzi Negoziabile per ordini di grandi dimensioni
Tempi di consegna 2 - 4 settimane Dipende dalla quantità e dalla personalizzazione

Nella nostra fabbrica produciamo le nostre pulegge per cinghie per soddisfare queste specifiche e altro ancora. Possiamo personalizzare il diametro, il profilo della scanalatura, il numero di scanalature, il materiale e le tolleranze per soddisfare le vostre esigenze specifiche. Il nostro sistema di controllo qualità comprende l'ispezione delle materie prime, l'ispezione durante il processo e l'ispezione finale prima della spedizione. Il nostro obiettivo è fornire ai nostri clienti pulegge per cinghie di alta qualità che soddisfino i loro requisiti prestazionali.


7. Domande frequenti (FAQ)

Domanda 1: Qual è il parametro della scanalatura più critico per le prestazioni della puleggia?

Risposta: Il parametro più critico della scanalatura è l'angolo della scanalatura. L'angolo della scanalatura determina il modo in cui la cinghia si incunea nella scanalatura e quanta potenza può trasmettere la trasmissione. Un errore di un solo grado può ridurre la capacità di trasmissione della potenza della cinghia e causare un'usura irregolare. Per questo motivo, a seconda dell'applicazione, l'angolo della scanalatura dovrebbe essere specificato con una tolleranza di +/- 0,5 gradi o più ristretta.

Domanda 2: Perché è necessaria la rettifica se la puleggia è già girata?

Risposta: La rettifica è necessaria per ottenere il massimo livello di precisione della scanalatura e finitura superficiale. La tornitura può raggiungere una tolleranza dell'angolo della scanalatura di +/- 0,5 gradi e una finitura superficiale di Ra 1,6-3,2 µm. La rettifica può raggiungere una tolleranza dell'angolo della scanalatura di +/- 0,1 gradi e una finitura superficiale di Ra 0,4-0,8 µm. La precisione e la finitura migliorate riducono l'usura, le vibrazioni e il rumore della cinghia e migliorano l'efficienza della trasmissione di potenza.

Domanda 3: Come posso verificare la precisione della scanalatura di una puleggia che ho ricevuto?

Risposta: È possibile verificare la precisione della scanalatura utilizzando un calibro per scanalature, un micrometro e un comparatore. Il calibro per scanalature controlla l'angolo e il profilo della scanalatura. Il micrometro controlla il diametro della scanalatura. Il comparatore controlla l'eccentricità della scanalatura. Per le applicazioni critiche, è possibile inviare un campione a un laboratorio metrologico per l'ispezione della CMM. Alla Zhejiang Hawen Electromechanical Co., Ltd., forniamo rapporti di ispezione con ogni spedizione.

Domanda 4: È possibile rilavorare le pulegge usurate per ripristinare la precisione della scanalatura?

Risposta: In alcuni casi, le pulegge usurate possono essere rilavorate per ripristinare la precisione della scanalatura. Il processo prevede la rimozione di una piccola quantità di materiale dalla scanalatura per ripristinare l'angolo e il profilo corretti. Tuttavia, ciò riduce il diametro della scanalatura, il che può influenzare il rapporto di velocità. La rilavorazione è fattibile solo se la puleggia ha materiale sufficiente e se il diametro ridotto è accettabile per l'applicazione. Il nostro team di ingegneri può consigliare se la rilavorazione è un'opzione praticabile.

Domanda 5: Qual è il tempo di consegna tipico per le pulegge personalizzate?

Risposta: Il tempo di consegna tipico per le pulegge per cinghie personalizzate è di 2-4 settimane dopo l'approvazione del disegno. Il tempo di consegna dipende dalla complessità del profilo della scanalatura, dal materiale e dalla quantità ordinata. Per ordini di grandi dimensioni o profili complessi, i tempi di consegna potrebbero essere più lunghi. Nella nostra fabbrica lavoriamo a stretto contatto con i nostri clienti per soddisfare le loro esigenze di consegna.


8. Conclusionee

La precisione e la coerenza della scanalatura sono alla base delle prestazioni della puleggia. I processi di lavorazione utilizzati per formare la scanalatura (tornitura, scanalatura e rettifica) determinano se la puleggia fornirà una trasmissione di potenza affidabile o causerà usura, rumore e vibrazioni della cinghia. Per gli acquirenti, comprendere questi processi è essenziale per specificare il giusto livello di qualità e per valutare un fornitore. Presso Zhejiang Hawen Electromechanical Co., Ltd., la nostra fabbrica dispone delle attrezzature, degli strumenti e dell'esperienza per produrre pulegge per cinghie che soddisfano le tolleranze delle scanalature più esigenti. Utilizziamo la lavorazione CNC e la rettifica di precisione per ottenere tolleranze dell'angolo della scanalatura di +/- 0,1 gradi e finiture superficiali di Ra 0,8 µm o migliori.

Che tu stia acquistando pulegge per trasportatori, azionamenti HVAC, macchine agricole o ventilatori industriali, ti invitiamo a contattarci per discutere le tue esigenze. Possiamo fornire campioni, dati tecnici e soluzioni personalizzate. Il nostro impegno per la qualità e la soddisfazione del cliente ci ha reso un partner fidato per le aziende di tutto il mondo.

Contatta Zhejiang Hawen Electromechanical Co., Ltd. oggi stessoper discutere i requisiti delle vostre pulegge e scoprire come le nostre capacità di lavorazione possono soddisfare le vostre specifiche di precisione della scanalatura.

Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare